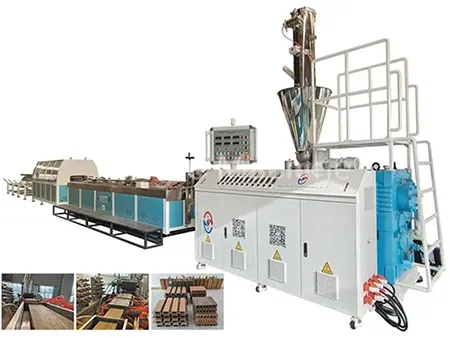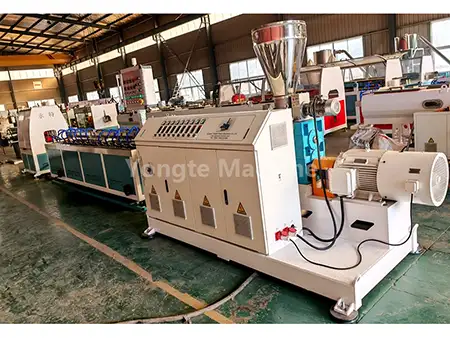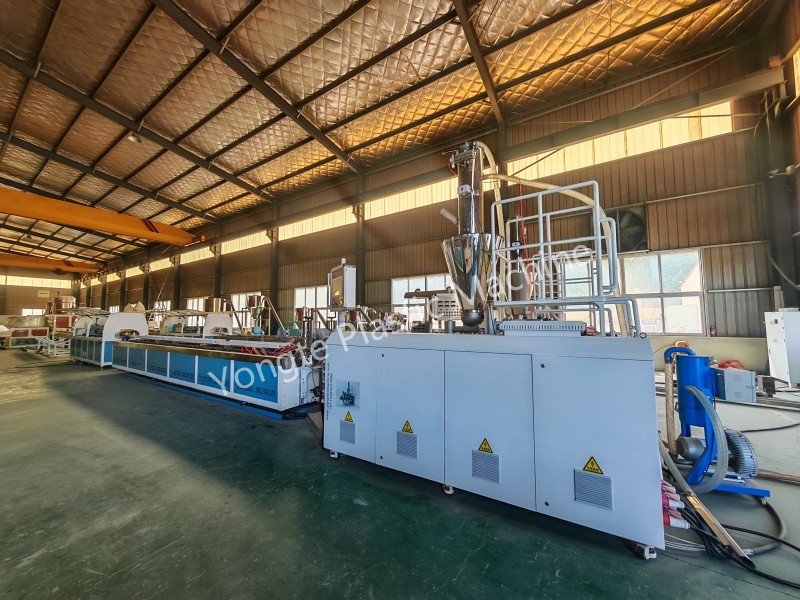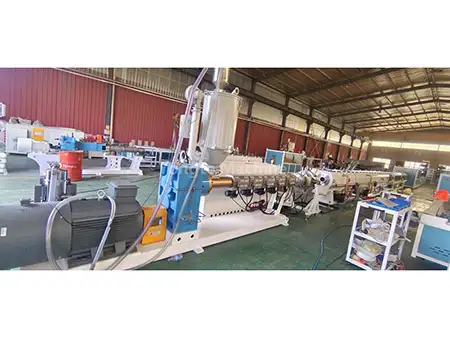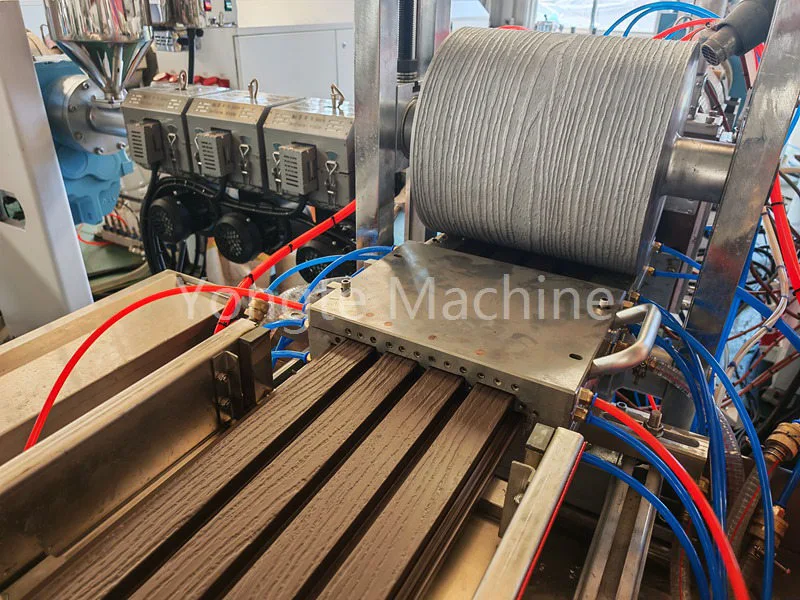

Configuração de temperatura da máquina de extrusão WPC
Curva de temperatura de extrusão para compósito madeira-plástico PE (HDPE + pó de madeira)
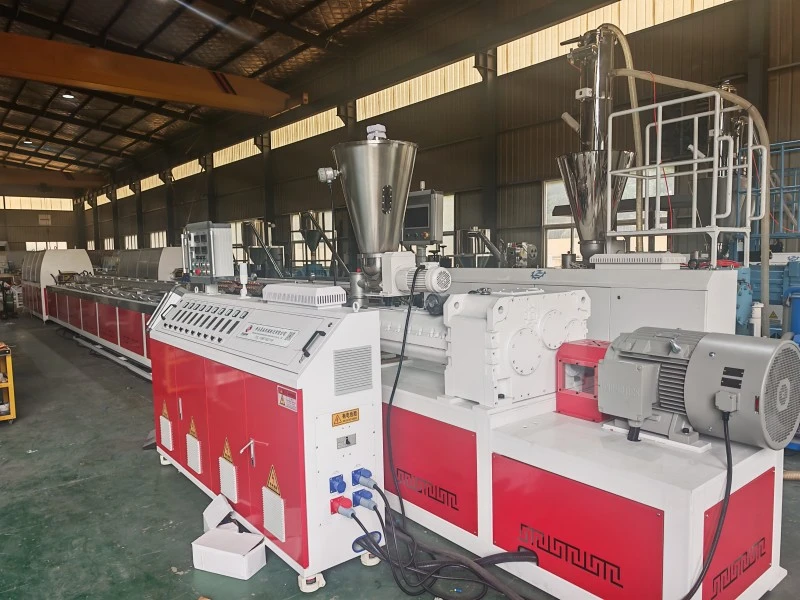
Cenários aplicáveis: Linhas de produção de compostos de pó de madeira e PE (granulação plana de parafuso duplo → moldagem por extrusão de parafuso duplo cônico / parafuso único); para compósitos plásticos de madeira PE, as principais preocupações são o superaquecimento localizado, o teor de umidade e a carbonização do pó de madeira; portanto, a temperatura máxima do material não deve, preferencialmente, exceder 185 °C. No processo de dois estágios, o estágio de granulação de parafuso duplo paralelo garante mistura completa, plastificação e formação de grânulos uniformes de HDPE e pó de madeira; a subsequente moldagem do perfil é então realizada usando uma extrusora cônica de duplo parafuso ou de parafuso único. Esta abordagem de processamento segmentado permite o controle independente da temperatura em cada estágio, reduzindo assim o risco de superaquecimento localizado. Os compósitos plásticos de madeira PE são altamente sensíveis às condições de processamento; atenção especial deve ser dada às temperaturas localizadas excessivas no barril ou na matriz, à umidade residual nas matérias-primas e à carbonização do pó de madeira sob altas temperaturas. Tais problemas podem causar manchas carbonizadas na superfície do produto, descoloração ou até mesmo degradação das propriedades mecânicas. Consequentemente, na produção real, a temperatura do material deve ser rigorosamente controlada, com a temperatura máxima preferencialmente não excedendo 185 °C.
I. Curva de temperatura de extrusão PE-WPC (estágio de pelotização + estágio de formação de perfil)
① Granulação dupla paralela (granulação de madeira PE, dupla paralela na mesma direção)
Na produção real, a temperatura deve ser ajustada com base nos parâmetros da matéria-prima, como teor de pó de madeira, tamanho da malha e índice de fluxo de fusão do HDPE: quanto maior a taxa de adição de pó de madeira, maior a dificuldade de processamento, necessitando de um monitoramento mais próximo da estabilidade da temperatura no estágio de plastificação para evitar o acúmulo localizado de calor; quando a malha do pó de madeira é mais fina, a área superficial específica aumenta, tornando mais provável a carbonização, o que requer redução adequada da faixa de temperatura na etapa de homogeneização. Além disso, o controle do abastecimento de água na etapa de dupla granulação plana deve ser implementado a partir da fase de pré-tratamento da matéria-prima; na entrada do pó de madeira na planta, deve-se testar seu teor de umidade e, caso ultrapasse 5%, deve-se realizar tratamento de secagem; caso contrário, a umidade que entra no cilindro da extrusora pode gerar bolhas de vapor sob altas temperaturas, o que pode comprometer a uniformidade da granulação e levar a defeitos nos poros internos nos produtos extrusados finais durante a moldagem por extrusão subsequente.
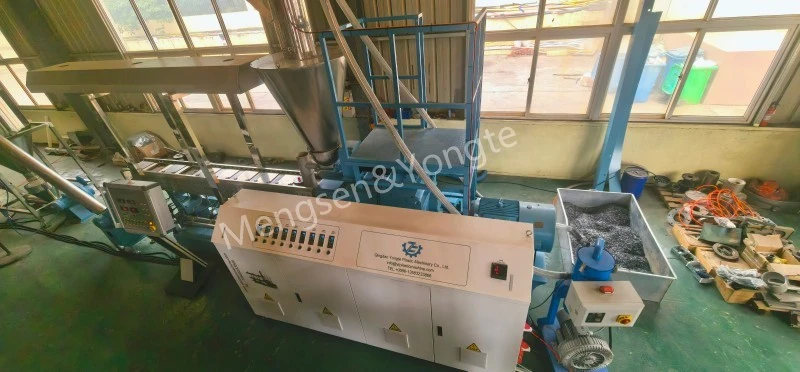
Comprimento do cilindro da porta de alimentação até o cabeçote, por °C
|
setor |
Zona 1 (Adição) |
Zona 2 |
Zona 3 |
Zona 4-6 |
Zona 7-8 |
Zona 9 |
Morrer cabeça |
|
contexto |
145 ~ 155 ℃ |
155 ~ 165 ℃ |
160 ~ 170 ℃ |
165 ~ 172 ℃ |
168 ~ 175 ℃ |
170~178 ℃ |
172~178 ℃ |
pontos principais:
· Não coloque a seção de alimentação muito alta para evitar que o pó de madeira amoleça prematuramente e adira à haste do parafuso, o que pode causar formação de pontes ou emaranhamento da haste.
· As zonas 3–5 constituem a seção de mistura primária, onde a temperatura aumenta gradualmente;
· Abaixe ligeiramente a cabeça do bico para reduzir o aumento de temperatura na zona de cisalhamento do fundido;
· A temperatura de fusão não deve ultrapassar 185 °C por longos períodos; caso contrário, as fibras da madeira sofrerão rápida carbonização, resultando no aparecimento de manchas pretas e um odor pungente de tabaco.
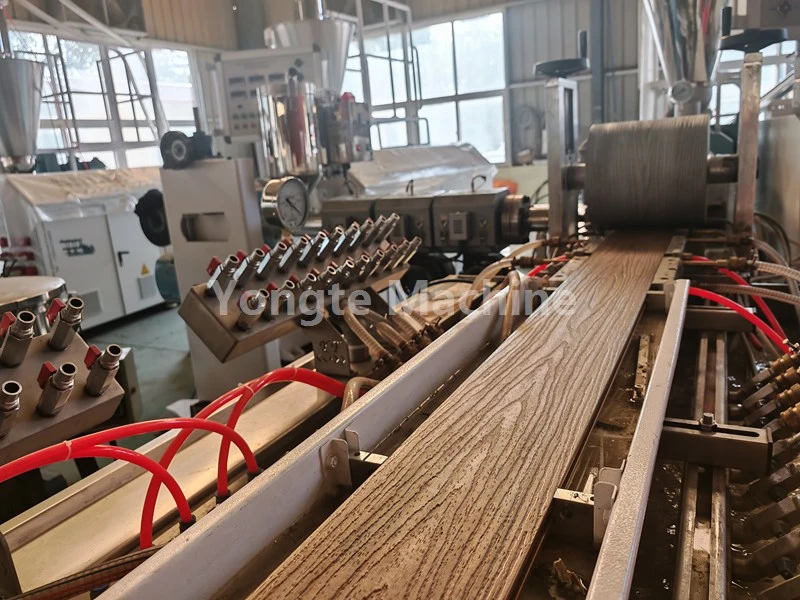
② Máquina formadora (sjsz de parafuso duplo cônico ou parafuso único, para extrusão de decks/perfis usando pellets de madeira-plástico)
Tabela de parâmetros de temperatura da extrusora de parafuso duplo cônico
|
tipo de parâmetro |
Seção de carregamento (Unidade: °C) |
Faixa de compressão (unidade: °C) |
Seção de exaustão (unidade: °C) |
Faixa de medição (unidade: °C) |
Temperatura da cabeça (unidade: °C) |
Temperatura do molde (unidade: °C) |
Temperatura de fusão medida (unidade: °C) |
|
Definir temperatura |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Tabela de parâmetros de temperatura para extrusão de parafuso único (camada superficial coextrudada/perfil simples)
|
Categoria de parâmetro |
Seção de carregamento (Unidade: °C) |
Faixa de compressão (unidade: °C) |
Faixa de medição (unidade: °C) |
Temperatura da cabeça (unidade: °C) |
Temperatura do molde (unidade: °C) |
|
definir valor |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Princípios de operação de temperatura
1. Definir a temperatura não equivale à temperatura real do fundido; é essencial usar uma sonda de fusão para realizar medições reais da temperatura de fusão. Devido à geração de calor causada pelo cisalhamento do parafuso, a temperatura de fusão medida normalmente excede a temperatura definida em 5–12 °C.
2. A temperatura na seção de exaustão não deve ser muito alta. Nesta região, o vapor de água adsorvido e os voláteis de baixo peso molecular contidos no pó de madeira são liberados em grandes quantidades; se a temperatura nesta zona for excessivamente alta, os gases podem não conseguir escapar de forma constante do material fundido, o que pode facilmente levar à formação de espuma no fundido e desencadear a degradação térmica da superfície do pó de madeira, resultando em carbonização.
3. A temperatura do molde deve ser ligeiramente superior à temperatura na seção de medição para garantir que o material fundido retenha fluidez suficiente ao entrar na cavidade do molde, facilitando assim o enchimento e moldagem suaves e reduzindo a formação de defeitos de corrosão na superfície do produto causados por fluidez insuficiente; entretanto, a temperatura do molde não deve ser excessivamente alta, pois uma temperatura de molde excessivamente alta reduziria a taxa de resfriamento da camada superficial do material fundido, levando à adesão do material à superfície do molde (aderência do molde) e potencialmente resultando em acúmulo de material e marcas de queimadura em áreas onde o material permanece por longos períodos.
Notícias relacionadas
- Vantagens dos tubos de irrigação de borracha versus tubos de irrigação tradicionais
- A Yongte pode fornecer serviço de projeto pronto para uso para planta de decks WPC?
- máquina plástica contínua reciclada 200x50mm da madeira serrada testada com sucesso
- A máquina para fabricar colunas Yongte WPC com coextrusão foi testada com sucesso
- Como os resíduos de filme plástico podem ser usados para produzir produtos compostos de madeira-plástico (WPC)?
- Pedido de tubos permeáveis à água com espuma de borracha
Deixe-me uma mensagem