Como resolver o problema de desalinhamento da faixa da porta WPC?
Razões e soluções para o desalinhamento da faixa da porta WPC (deformação, assimetria, variação de espessura, torção)
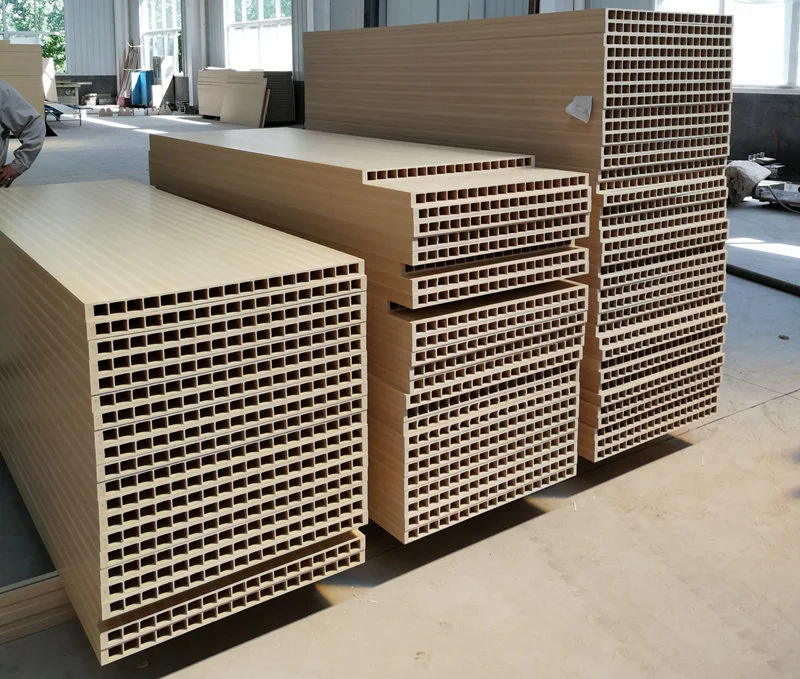
As portas WPC são produzidas pela composição de PVC e pó de madeira, normalmente apresentando uma estrutura oca formada em uma única etapa de extrusão. Múltiplas nervuras de reforço são normalmente instaladas dentro da cavidade oca para aumentar a resistência geral do perfil. A distorção destas nervuras não afeta apenas o nivelamento da superfície, mas também enfraquece o suporte estrutural, dificultando potencialmente a inserção adequada dos revestimentos de aço durante a montagem subsequente do painel da porta, impactando diretamente a qualidade da porta acabada e o desempenho da instalação. Com base na vasta experiência em produção, os engenheiros da Yongte identificaram causas comuns de distorção das nervuras durante a extrusão de portas WPC e desenvolveram soluções práticas. Isso permite que os técnicos diagnostiquem problemas rapidamente, ajustem parâmetros e configurações do equipamento, reduzam as taxas de defeitos e garantam uma qualidade de perfil consistente. A seção seguinte detalha sistematicamente as manifestações e soluções específicas para cada causa, priorizadas por importância.
A distorção nas tiras de reforço de portas WPC normalmente envolve as nervuras internas, com sinais comuns incluindo deslocamentos laterais ou empenamento em forma de S, espessura inconsistente (variando entre seções mais grossas e mais finas), torção geral e, em casos graves, descolamento da parede externa, desalinhamento da cavidade ou deformação de rebote pós-resfriamento.
Mecanismo central: extrusão irregular do cabeçote da máquina → resistência à modelagem assimétrica → encolhimento por resfriamento não uniforme → distribuição distorcida da força de tração.
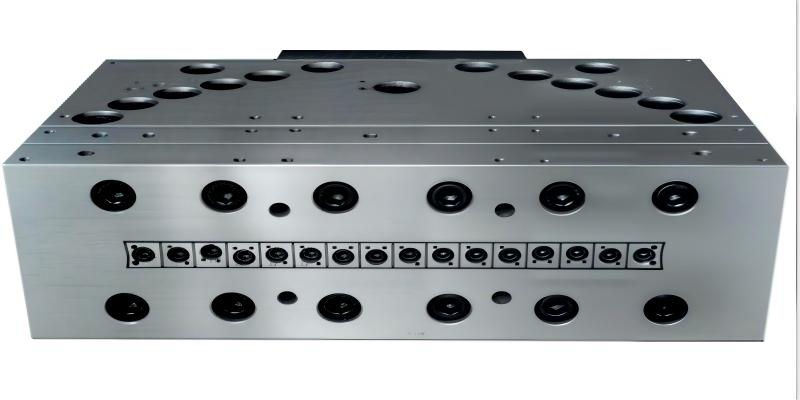
1、Cabeça e molde de extrusão de porta WPC (mais comum - priorizar a solução de problemas)
Causas
1. Canais de fluxo de molde desequilibrados: Disparidade significativa de resistência ao fluxo entre a nervura e a parede externa; canais de alimentação de nervuras estreitos ou longos retardam o fluxo de material em relação à parede externa, fazendo com que as nervuras se estiquem e dobrem; alternativamente, o acúmulo localizado de material nos canais das costelas causa taxas de fluxo flutuantes.
2. Folgas assimétricas nas nervuras: Folgas maiores em uma borda da matriz e menores na outra criam espessuras irregulares (mais grossas de um lado, mais finas do outro), levando à flexão inerente na extrusão.
3. Distribuição desigual da temperatura da matriz: Temperaturas excessivamente altas na área das nervuras aumentam a fluidez do fundido, causando estiramento e desvio; temperaturas excessivamente baixas aumentam a elasticidade do fundido e a tensão interna, resultando em recuperação e distorção após a ejeção.
4. Acúmulo de carbono na cabeça da matriz: O pó de madeira coqueada adere aos canais de fluxo de reforço, causando bloqueios locais, flutuações de fluxo e desalinhamento periódico das costelas.
5. Barras de reforço deformadas ou soltas (hastes de suporte do núcleo da matriz): As hastes de posicionamento do núcleo da matriz desalinhadas deslocam a posição de formação do reforço para fora do centro, causando desvio direto da nervura durante a extrusão.
Soluções
1. Preparação da matriz: Polir o canal de fluxo da costela para equilibrar as taxas de descarga entre a parede externa e a costela; alargar adequadamente a posição da nervura no canal para garantir o fornecimento de material suficiente, mantendo a taxa de fluxo da nervura ligeiramente igual ou mais lenta que a da parede externa, evitando um fluxo significativamente mais rápido na parede externa. Calibre as folgas de abertura da matriz e ajuste uniformemente a borda de reforço; inspecione as hastes de suporte do núcleo da matriz, trave e alinhe sua coaxialidade e substitua quaisquer hastes deformadas.
2. Controle de temperatura por zonas: Mantenha a zona de reforço do núcleo do molde a uma temperatura ligeiramente mais baixa do que a parede externa para reduzir a fluidez do fundido e minimizar o rebote; mantenha a temperatura geral abaixo de 185°C (para compósitos de madeira-plástico de PVC) para evitar a carbonização do pó de madeira. Desmonte regularmente o molde para limpar o coque acumulado; aplique isolamento térmico durante o tempo de inatividade para evitar que o pó de madeira carbonize e adira às paredes.
2、Formulação e fatores materiais
Causas
1. Distribuição desigual do tamanho das partículas e alto teor de umidade: A umidade do aquecimento gera espuma e bolhas internas, causando resistência local inconsistente e encolhimento desigual por resfriamento, o que leva à flexão; pó de madeira excessivamente grosso causa flutuações significativas no módulo de elasticidade do material fundido.
2. Desequilíbrio de lubrificação: A lubrificação externa excessiva torna a superfície fundida muito escorregadia, resultando em mau contato entre a nervura e a luva modeladora e potencial desvio; a lubrificação externa insuficiente aumenta o atrito, deformando a costela sob tração unilateral da luva modeladora; a lubrificação interna insuficiente aumenta a elasticidade do fundido, causando rebote na ejeção do molde.
3. Conteúdo excessivo de enchimento de carbonato de cálcio: Reduz a ductilidade do fundido e prejudica a tenacidade do estreitamento, tornando o material propenso à distorção por tração.
Mistura desigual de materiais e variação de lote: Causa alterações periódicas na viscosidade do fundido, variação na espessura da barra de reforço e formação de curvatura em S.
Soluções
1. Secagem de pó de madeira: Controle o teor de umidade para <1% e garanta um tamanho de partícula uniforme para evitar aspereza excessiva.
2. Ajuste o sistema de lubrificação: Reduza a lubrificação externa excessiva; garantir lubrificação interna suficiente para melhorar a homogeneidade do fundido; faça pequenos ajustes no estabilizador para garantir a estabilidade térmica.
3. Processo de mistura estável: Mantenha temperaturas constantes de mistura em alta velocidade e descarga de resfriamento e garanta um tempo de mistura consistente por lote.
3、Sistema de resfriamento de formação (o estágio de formação é crítico para a modelagem de costelas)
Causa
1. Assimetria entre as mangas formadoras de vácuo esquerda e direita: o vácuo excessivo de um lado puxa as costelas em sua direção, causando desalinhamento; o alto vácuo deforma diretamente as costelas de paredes finas; o vácuo insuficiente impede a adesão adequada à manga, levando à instabilidade posicional.
2. Resfriamento irregular nos canais de água da cavidade do molde: o resfriamento rápido do lado interno causa o endurecimento precoce, enquanto o resfriamento mais lento do lado externo continua o encolhimento, criando um diferencial que dobra a barra de reforço.
3. Desgaste ou desalinhamento da guia de entrada da bucha modeladora: a inserção descentralizada força as nervuras para fora do alinhamento.
4. As nervuras internas da luva formadora correspondem às rebarbas e degraus da cavidade do molde, resultando em alta resistência ao atrito unilateral.
Solução
1. Ajuste o vácuo de forma independente em ambos os lados para garantir o equilíbrio; evitar aumentos arbitrários; reduza adequadamente o vácuo em áreas de paredes finas.
2. Inspecione os circuitos de água quanto a vazamentos ou bloqueios; tamancos claros; instale linhas de resfriamento adicionais nas cavidades correspondentes para resfriamento uniforme; monitorar as temperaturas da água de entrada e saída.
3. Ajuste a estação de ajuste para garantir o alinhamento coaxial da cabeça de rosca, luva de ajuste e mecanismo de tração; moer rebarbas na manga de ajuste; substitua se estiver muito desgastado.
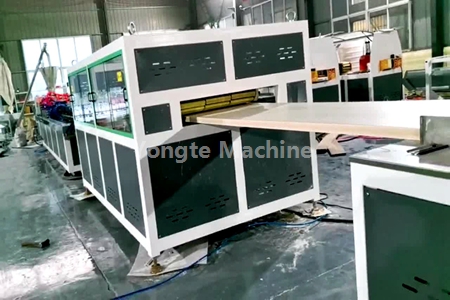
4、Processo de tração e extrusão
Causa
1. Tração assíncrona ou tensão irregular da correia (tensão diferencial entre os lados esquerdo e direito); força de tração vertical ou lateral desequilibrada (um lado mais apertado), impondo tensão lateral que dobra as costelas internas; a velocidade de tração flutuante (alternando rápido e lento) altera o alongamento das costelas.
2. Incompatibilidade entre as velocidades de extrusão e estiramento: A velocidade excessiva de estiramento estica e afina as costelas, induzindo tensão interna de tração que causa ricochete e flexão após a liberação; velocidade insuficiente comprime as costelas, causando abaulamento e deformação.
3. Rotação instável da rosca e pressão de fusão flutuante: A descarga pulsante causa variações periódicas na espessura das nervuras, resultando em curvatura ondulada.
4. Folga de ar incorreta entre o bico da matriz e a luva de modelagem: Uma folga excessiva permite o estiramento livre do material fundido, sujeito a desvios; uma lacuna insuficiente corre o risco de colisão do material com a matriz.
Solução
1. Calibre o trator: Garanta uma tensão uniforme da correia em ambos os lados, inspecione quanto a desgaste e verifique a estabilidade da velocidade de tração.
2. Equilibre as velocidades de extrusão e trefilação: Minimize a taxa de estiramento das costelas; para perfis de madeira-plástico, mantenha a menor taxa de estiramento viável para reduzir o estresse interno.
3. Estabilize a pressão do sistema: Verifique se há telas de filtro entupidas e garanta a configuração adequada para minimizar a pulsação de pressão.
4. Mantenha um entreferro de 10–20 mm para evitar deslocamento lateral antes que o perfil entre na bucha de modelagem.
5、Recuperação final (as barras de reforço se deformam gradualmente após a conclusão do resfriamento)
Causa: Tensão interna residual, gradiente de resfriamento inadequado, resfriamento superficial excessivamente rápido, contração interna contínua e subsequente deformação das costelas.
Contramedidas: Ampliar o tanque de água de resfriamento e incorporar pós-resfriamento; regular o gradiente de resfriamento de alto para baixo para evitar quedas bruscas de temperatura; reduzir adequadamente a proporção de desenho.
Notícias relacionadas
- Quantos moldes são necessários para um conjunto de molduras de portas?
- Sistema integrado de alimentação anti-ponte para extrusão de plástico reciclado
- Linha de produção de tubos de infiltração microporosa de espuma de borracha Yongte comissionada com sucesso para cliente indiano
- Vantagens dos tubos de irrigação de borracha versus tubos de irrigação tradicionais
- A Yongte pode fornecer serviço de projeto pronto para uso para planta de decks WPC?
- máquina plástica contínua reciclada 200x50mm da madeira serrada testada com sucesso
Deixe-me uma mensagem
Novos Produtos



Recomendações de notícias