Envia-nos um email

Como resolver o problema de falha de formação de espuma na moldura da porta WPC?
Como resolver o problema de falha de formação de espuma na moldura da porta WPC?
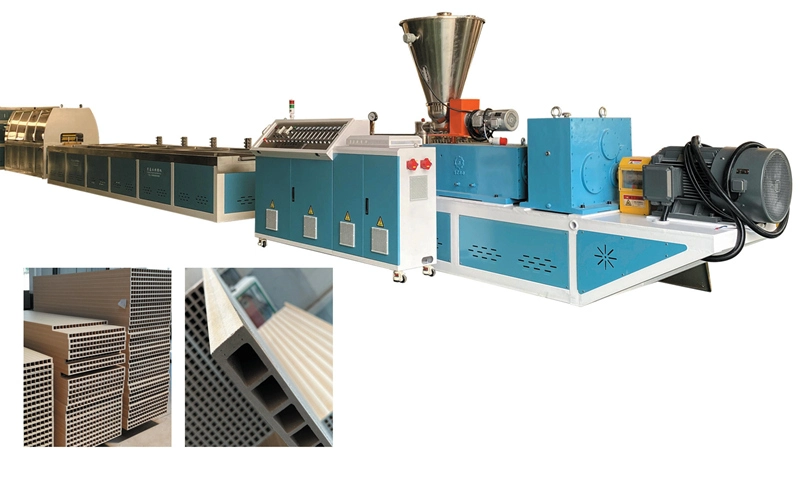
Durante a fabricação de caixilhos de portas de madeira-plástico, muitas fábricas enfrentam o problema de densidade excessiva nos caixilhos; mesmo quando é utilizada uma quantidade adequada de agente espumante, o produto não forma espuma ou expande-se adequadamente.
Esse problema pode levar diretamente a um aumento nos custos do produto, propriedades mecânicas abaixo do padrão ou falha no atendimento aos requisitos de entrega. Como resultado, muitos funcionários da produção podem ajustar cegamente os parâmetros do processo, sem nunca identificar a causa raiz. Abaixo, descreveremos uma abordagem abrangente de solução de problemas em ordem crescente de complexidade para ajudá-lo a identificar rapidamente a origem do problema. Vamos começar com o aspecto mais simples de investigar – ou seja, as matérias-primas e o estágio de formulação – já que esta é frequentemente a fonte mais comum de tais problemas.
Fenômeno de julgamento prioritário:
① A peça moldada não apresenta nenhuma expansão → Decomposição insuficiente do agente espumante / Baixa temperatura / Resistência de fusão insuficiente
② Já ocorreu formação de espuma interna no cabeçote da máquina; na ejeção do molde, o material retrai e não forma espuma → Pré-espuma (alívio de pressão interna – causa mais comum)
I. Matérias-primas e receita
1. Sistema de espuma
· Dosagem insuficiente de agente espumante AC ou ausência de ativador espumante (ex.: óxido de zinco); ativação inadequada ou decomposição incompleta de AC resulta na ausência de liberação de gás. Ajuste adicionando 0,1–0,3 partes por aplicação; não adicione muito de uma vez para evitar a ruptura ou interconexão da bolha.
· Agente espumante insuficiente (intensificador de fusão): Se a resistência do fundido for muito baixa, o gás não pode ser efetivamente retido e escapa diretamente, resultando na falta de formação de espuma adequada. Aumente a quantidade de agente espumante de forma adequada para garantir que a estrutura celular possa suportar a pressão sem romper.
2. Desequilíbrio de lubrificação (causa de alta frequência)
✅ Deslizamento interno excessivo (por exemplo, devido ao ácido esteárico): Se a plastificação ocorrer muito rapidamente, a formação de espuma ocorre prematuramente dentro da máquina e a pressão é liberada muito cedo, evitando maior expansão após a ejeção do molde; reduzir o deslizamento interno.
✅ Deslizamento externo excessivo (cera PE/cera OPE): A viscosidade do fundido é muito baixa, impedindo o encapsulamento eficaz do gás espumante; reduzir adequadamente o deslizamento externo.
✅ Lubrificação insuficiente: Má plastificação, decomposição inadequada do agente espumante, ação espumante fraca
3. Conteúdo excessivo de carga – quando as proporções de pó de madeira, carbonato de cálcio ou material reciclado são muito altas, as cargas rígidas podem deslocar a resina, resultando em baixa elasticidade de fusão e impedindo a expansão do gás. O conteúdo total do enchimento deve ser mantido dentro de uma faixa apropriada; o conteúdo de material reciclado não deve exceder 30%. O teor de umidade do pó de madeira deve ser ≤ 2% – ultrapassar esse limite pode interferir no processo de formação de espuma e causar defeitos vazios.
4. Conteúdo insuficiente de estabilizador/má qualidade: superaquecimento local ou decomposição prematura do agente espumante, resultando em ausência de formação de espuma na liberação do molde; selecione um sistema de estabilização apropriado de cálcio-zinco/sal de chumbo para garantir uma janela de estabilidade térmica suficientemente ampla.
II. Ajuste de parâmetros do processo de extrusão
1. Perfil de temperatura (chave: Evitar a formação prematura de espuma durante a fase de alimentação; alinhar a fase de plastificação com a janela de decomposição AC)
Faixa padrão de referência (molduras de portas em PVC madeira-plástico):
· Zona de Carga: 140–155°C (Baixa temperatura – evita a formação prematura de espuma)
· Estágio de plastificação/compressão: 165–175°C (a faixa de decomposição primária para AC)
· Faixa de medição: 170–178°C
· Núcleo combinado: temperatura ligeiramente reduzida (160–165°C) – evita a formação de espuma interna
· Matriz: posicionada ligeiramente abaixo da extremidade traseira do cilindro para evitar a formação prematura de espuma na cavidade do molde.
Princípio de depuração:
· Baixa temperatura global → Decomposição incompleta do agente espumante: Realizar um teste com um aumento de temperatura de +5°C durante a fase de plastificação.
· Alta temperatura no núcleo de mistura/cabeça do soprador → Alívio precoce da pressão interna e formação de espuma: Reduza a temperatura na cabeça do soprador e no núcleo de mistura.
2. Pressão, velocidade de rotação, alimentação, tração
1. Pressão insuficiente da cabeça: Quando a pressão é inadequada, evita a formação de um diferencial de pressão entre as superfícies frontal e traseira da matriz, dificultando a nucleação das bolhas; considere aumentar ligeiramente a velocidade de rotação da máquina principal ou aumentar a taxa de alimentação para aumentar a pressão de fusão (evite configurá-la muito alta para evitar superaquecimento por cisalhamento).
2. Velocidade excessiva da máquina: O aumento repentino no calor de cisalhamento leva à formação prematura de espuma; Baixa velocidade da máquina: Plastificação insuficiente resulta em formação de espuma fraca.
3. Velocidade de estiramento excessiva: O material é esticado à força antes de formar totalmente espuma ao sair do molde, causando o colapso da estrutura celular → Reduza a velocidade de estiramento de forma adequada para permitir ao material tempo suficiente para formação de espuma livre.
4. Vácuo de exaustão: Se o vácuo for muito alto, removerá diretamente o gás espumante, evitando a formação adequada de espuma; reduza adequadamente o nível de vácuo de exaustão enquanto limpa qualquer acúmulo de material ou bloqueio na porta de exaustão.
III. Sistema de molde e modelagem
1. Se o projeto do canal de fluxo da matriz for inadequado ou a resistência for muito baixa, a pressão interna da matriz não poderá ser estabelecida; nesses casos, verifique a folga da borda da matriz e as nervuras do acelerador e aumente adequadamente a resistência interna da matriz para estabelecer uma pressão de fusão estável.
2. A distância entre a matriz e a matriz de moldagem é muito curta: o material entra na fase de moldagem e resfriamento antes de ter espumado completamente, suprimindo assim a formação de espuma – portanto, aumente moderadamente a seção de formação de espuma livre.
3. Vácuo de configuração excessivo ou temperatura excessiva da água de resfriamento: O resfriamento rápido e o congelamento do fundido evitam o crescimento de poros; reduza o vácuo de configuração e aumente adequadamente a temperatura da água.
4. Processo de depuração passo a passo padrão (ajuste apenas um parâmetro por vez para facilitar a localização do problema)
1. Observação de amostragem: Determine se a tira de material apresenta expansão no momento em que sai do molde ou se emerge rígida e inalterada.
2. Verificação da matéria-prima: teor de umidade do pó de madeira, proporção de aditivos de formulação e taxa de adição de material reciclado
3. Ajuste fino de temperatura: Priorize o ajuste das temperaturas da seção de plastificação e do núcleo de mistura.
4. Ajuste fino da lubrificação: reduza o atrito de deslizamento interno, reduza moderadamente o atrito de deslizamento externo
5. Aumente ligeiramente a dosagem do agente espumante; em seguida, considere uma pequena adição adicional do agente espumante + ativador.
6. Combine a velocidade principal da máquina, a taxa de alimentação e a velocidade de tração para manter a pressão do cabeçote estável.
7. Ajuste o vácuo de exaustão, o vácuo de modelagem e a distância entre a abertura do molde e a mesa de modelagem.
Notícias relacionadas
- Vantagens dos tubos de irrigação de borracha versus tubos de irrigação tradicionais
- A Yongte pode fornecer serviço de projeto pronto para uso para planta de decks WPC?
- máquina plástica contínua reciclada 200x50mm da madeira serrada testada com sucesso
- A máquina para fabricar colunas Yongte WPC com coextrusão foi testada com sucesso
- Como os resíduos de filme plástico podem ser usados para produzir produtos compostos de madeira-plástico (WPC)?
- Configuração de temperatura da máquina de extrusão WPC
Deixe-me uma mensagem
Novos Produtos
About Us
Contate-nos
Aldeia de Yahui, a oeste da estrada de Hong Kong, cidade de Jiaozhou, província de Shandong, China
Copyright © 2026 Qingdao Yongte Plastic Tech Co., Ltd. Todos os direitos reservados.