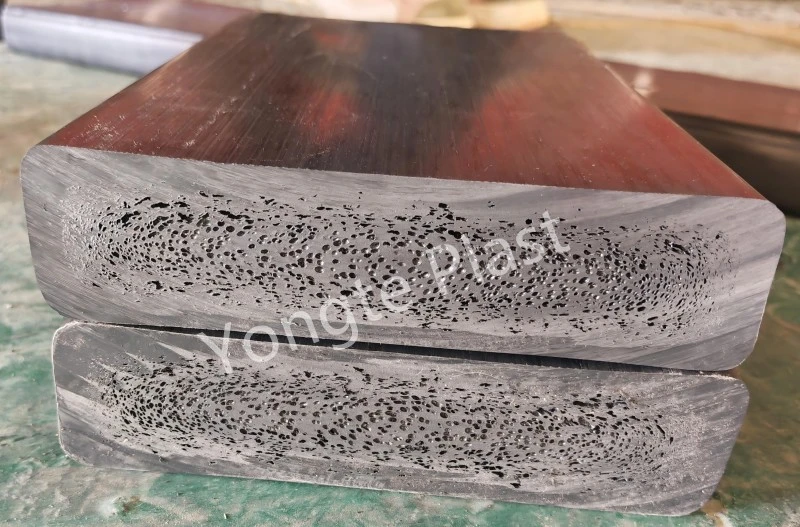
Parafuso duplo paralelo de desmontagem e montagem para máquina de pelotização WPC
SH75 Paralelo Guia de desmontagem e montagem de parafuso duplo
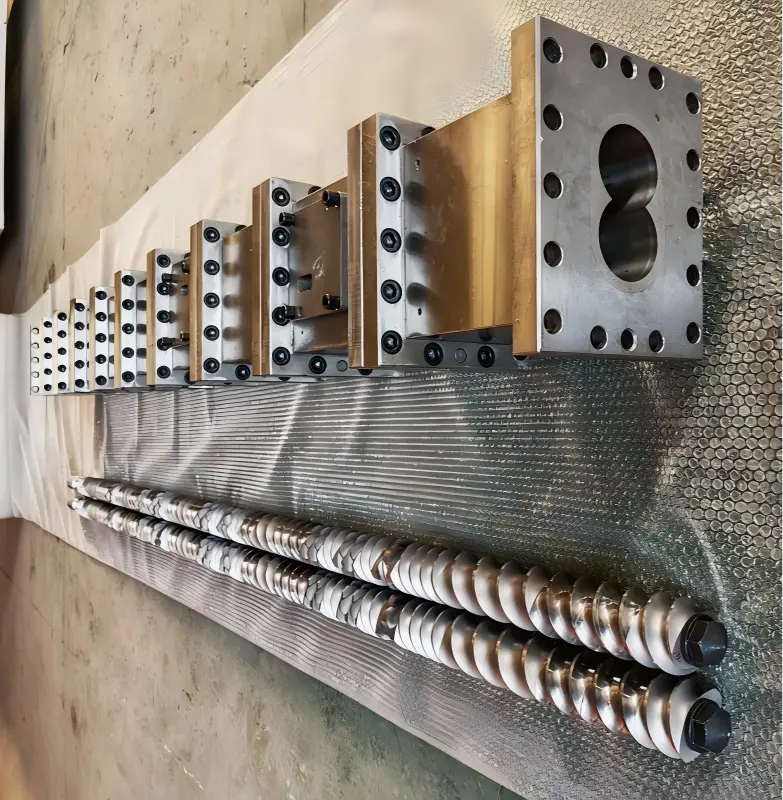
Durante a operação da peletizadora WPC, caso seja necessária manutenção devido ao desgaste do conjunto parafuso e cilindro, o usuário deverá desmontar e remontar estes componentes. Os procedimentos de desmontagem e montagem da máquina plana modular de parafuso duplo SH75 devem ser realizados estritamente de acordo com os procedimentos operacionais prescritos; todo o pessoal envolvido nestas operações deve familiarizar-se antecipadamente com as especificações operacionais e tomar medidas de proteção adequadas para evitar acidentes de segurança ou danos ao equipamento resultantes de operação inadequada. O guia de desmontagem e montagem da máquina plana de parafuso duplo fornecido pela equipe de engenharia da Yongte destina-se apenas como referência para os operadores.
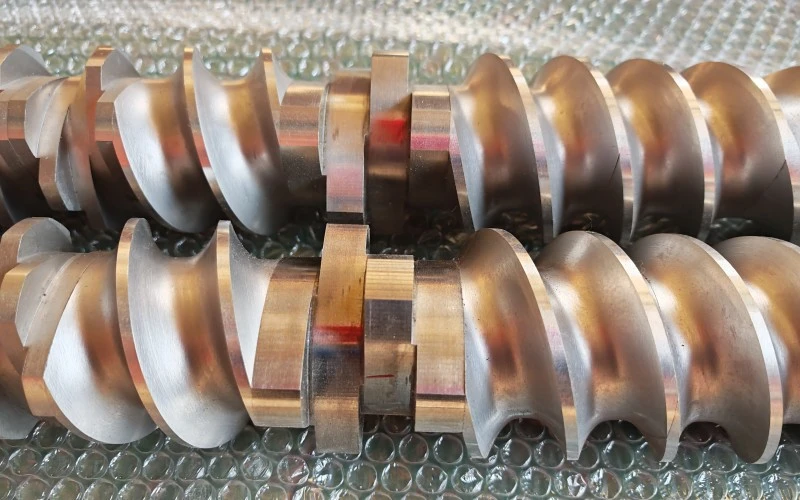
Aplicável a: Pelotização Yongte WPC Extrusora de parafuso duplo paralelo SH75 - Componentes roscados paralelos de parafuso duplo estilo bloco de construção (blocos de transporte, blocos de amassamento, blocos de cisalhamento). Esses componentes devem ser operados em pares com os parafusos esquerdo e direito devidamente faseados para garantir a correta relação de fase entre os dois parafusos durante a montagem, evitando assim interferência de componentes ou operação anormal do equipamento causada por desvio de fase.
Antes de iniciar qualquer operação, o procedimento LOTO (Lockout/Tagout) deve ser rigorosamente seguido: todas as fontes de alimentação devem ser desconectadas e deve-se confirmar que o equipamento está completamente desligado para evitar ferimentos pessoais ou danos ao equipamento causados por inicialização acidental.
1, Preparação
1. Ferramentas e consumíveis
· Ferramenta de extração de parafusos para fins especiais, dispositivo/prensa de tração hidráulica, haste de cobre, pá de cobre, escova de arame de cobre, martelo de madeira (é proibido bater diretamente na superfície de trabalho do bloco roscado com um martelo de aço)
· Chave de torque, chave sextavada, graxa antiaderente para altas temperaturas (graxa lubrificante para altas temperaturas com dissulfeto de molibdênio), caneta hidrocor, luvas resistentes a altas temperaturas, bloco de madeira limpo/almofada de borracha
· Agente de limpeza, ar comprimido, óculos de proteção
2. Pré-operação de desligamento (antes de o parafuso ser retirado do cilindro)
1. Antes de desligar a máquina, limpe-a bem com o agente de limpeza e tente drenar todo o material do tanque.
2. Resfrie até uma temperatura segura; desconecte a fonte de alimentação, coloque uma placa de alerta e tranque a área; desligue os sistemas de aquecimento, alimentação e vácuo.
3. Remova a matriz do cabeçote da máquina, a placa multifuros, a bobina de aquecimento, o termopar, a placa de cobertura de vácuo e a porta de alimentação.
4. Afrouxe os parafusos do flange segmentado no corpo do parafuso; prepare-se para extrair todo o conjunto de parafuso duplo.
2, Retirada completa do parafuso (pré-processo)
1. Desconecte o acoplamento de saída da caixa redutora; marque a fase dos parafusos esquerdo e direito e da ranhura (isso é fundamental para evitar que a fase de instalação incorreta danifique os componentes).
2. Fixação operacional/hidráulica: sincronizar horizontalmente a retirada de dois parafusos; certifique-se de que ambos os parafusos permaneçam em paralelo – não os puxe com força de um lado.
3. Coloque-o sobre um bloco de madeira; mantenha o parafuso suspenso para que não entre em contato direto com o solo, podendo danificar o perfil da rosca.
4. Limpe os materiais ainda quentes: utilize uma pá de cobre e uma escova de cobre para remover carbonetos; se o material ficar preso entre o bloco roscado e o mandril, aplique aquecimento localizado e uniforme para amolecer o material antes da desmontagem; é estritamente proibido submeter o componente a aquecimento localizado intenso.
3, Procedimento de desmontagem do bloco rosqueado (componente) (desmonte sequencialmente do cabeçote da máquina em direção à extremidade da caixa de redução)
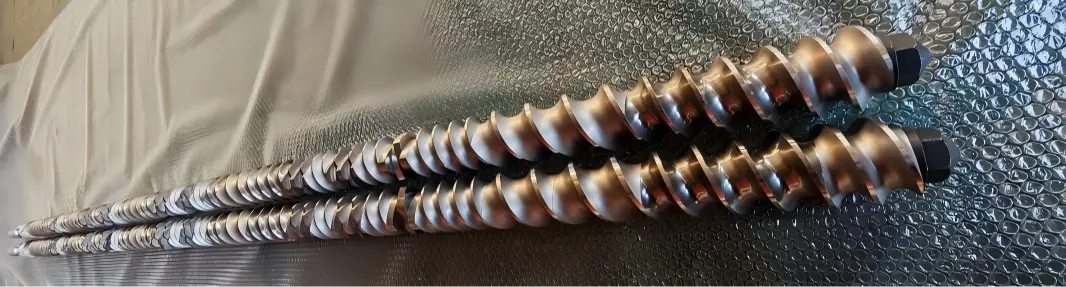
Sequência: Porca de travamento frontal → Anel de retenção radial → Cada conjunto de componentes rosqueados
1. Afrouxe a porca de travamento frontal (geralmente ela é rosqueada internamente – não inverta o sentido da rosca); em seguida, remova a porca de travamento, a arruela de encosto e o anel de posicionamento.
2. Remova os blocos roscados grupo por grupo e, em seguida, remova os componentes do parafuso A/B emparelhados da mesma posição; marque cada grupo de componentes com um marcador – indicando o número da posição + lateral (frente/traseira) + orientação do parafuso (esquerda/direita); tire uma fotografia para documentar o diagrama de sequência de montagem.
3. Bloco roscado preso no mandril: Utilizar prensa hidráulica aliada a ferramental especializado para prensagem axial, com auxílio de haste de cobre; é estritamente proibido bater ou forçar a superfície roscada em ângulo; também é estritamente proibido aquecer diretamente a superfície de trabalho do componente usando uma tocha de oxiacetileno.
4. Após a desmontagem completa: limpe a estria do pino central, o diâmetro externo do pino central e a ranhura estriada interna do componente; remova quaisquer depósitos de carbono acumulados ou material endurecido; inspecione a estria quanto a desgaste, rachaduras ou lascas.
5. Inspeção de componentes: Verifique quanto a desgaste nos perfis de rosca e superfícies de engate, bem como corrosão ou trincas; componentes com desgaste excessivo deverão ser imediatamente descartados; é proibido retificar ou reparar; tais componentes não devem ser recarregados na máquina.
4, Conjunto de bloco roscado (montar ao contrário de acordo com os desenhos ou marcações originais, da extremidade da caixa de engrenagens em direção à extremidade do cabeçote da máquina)
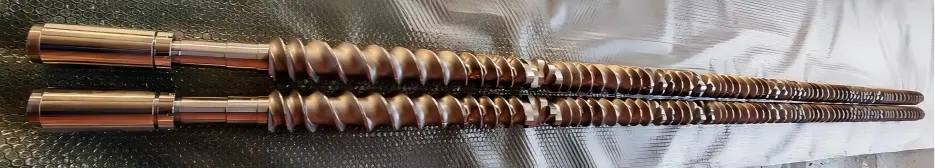
1. Limpe a estria do mandril central e a estria interna do componente; aplique uma camada fina de graxa antiaderente de alta temperatura (não aplique uma camada espessa para evitar o acúmulo de material carbonizado durante a produção).
2. Encaixe os blocos roscados sequencialmente conforme ordem de marcação; instale-os aos pares, garantindo que as fases de engate dos parafusos A e B estejam alinhadas; certifique-se de que as faces finais do componente estejam firmemente pressionadas uma contra a outra, sem folga, e que a ranhura esteja totalmente encaixada no lugar.
O bloco de transporte, o bloco de amassamento e o bloco de cisalhamento têm uma orientação especificada e não devem ser instalados no sentido inverso; o sentido de rotação e o ângulo do bloco de amassamento devem cumprir rigorosamente os desenhos do processo.
Para cada conjunto instalado, gire manualmente os dois parafusos para garantir um encaixe suave, sem emperramento ou arranhões.
3. Instale o anel de posicionamento e a arruela de encosto em sequência e, em seguida, aperte a porca de travamento frontal.
4. Aperte a porca de travamento com o torque especificado (75 Nm; geralmente consulte o torque recomendado pelo fabricante; aplique pré-aperto diagonal em 2–3 etapas separadas – não aperte tudo de uma vez).
5. Após a conclusão da montagem, ajuste manualmente os dois parafusos: garanta uma rotação suave e contínua, sem bloqueios ou sons anormais de batidas; não deve haver atrito metálico entre os dois parafusos.
6. Verificação: Compare com as fotos originais da montagem para verificar a sequência, orientação e quantidade dos componentes.
5, Parafuso de remontagem do cano
1. Limpe bem o interior do cano; certifique-se de que a bucha esteja livre de material carbonizado e inspecione a bucha quanto a desgaste.
2. Os dois parafusos permanecem engrenados com fase constante; quando o cano é empurrado horizontalmente e de forma sincronizada, a resistência é imediatamente detectada e a máquina não deve ser operada sob força excessiva.
3. Monte o acoplamento traseiro, alinhe-o com a fase estriada previamente marcada e fixe a luva de conexão e o pino de posicionamento.
4. Reinstale os flanges do cilindro de cada seção e aperte os parafusos do flange em estágios diagonais.
5. Bobina de aquecimento de restauração, termopar, porta de vácuo, seção de alimentação, cabeça da máquina
6, Inspeção de execução de teste
1. Restaure todas as conexões de fiação, desengate o LOTO, gire manualmente o eixo em baixa velocidade por algumas voltas e confirme se não há ruídos de fricção anormais.
2. Realize um teste de jogging sem carga e baixa velocidade, monitorando a corrente e a vibração; se nenhuma anormalidade for detectada, aumente a temperatura; após o aumento da temperatura, realize outro teste da plataforma giratória para reinspeção (pois o equipamento pode tender a emperrar devido à expansão térmica).
3. Realizar produção experimental com alimentação em baixa velocidade; monitorar flutuações de torque e pressão; não confirme nenhuma anormalidade.
7. Principais riscos e contra-indicações (75 pontos duplos de falha de alta frequência)
1. ❌ É proibido golpear a superfície de trabalho do bloco rosqueado com martelo de aço; isso pode causar lascas nas bordas ou perda da camada de liga, resultando em sucateamento imediato.
2. ❌ Instalação incorreta das fases provocando rotação forçada do motor: Desengate direto do bloco de fixação ou riscamento da bucha do cano.
3. ❌ Se houver depósitos de carbono ou limalha de ferro na superfície final do bloco roscado antes da montagem → isso pode causar danos à superfície ou emperramento do componente, impossibilitando a remoção do componente durante o próximo ciclo de desmontagem.
4. ❌ Torque excessivo ou insuficiente da porca de travamento: Torque insuficiente pode fazer com que os componentes se desloquem ou quebrem; o torque excessivo pode fazer com que a porca fique presa durante o próximo processo de desmontagem.
5. ❌ A retirada unilateral do parafuso causa desalinhamento entre os dois parafusos e colisões de componentes.
6. ✅ Tire fotos e marque componentes durante a desmontagem – isso é especialmente importante para montagens compostas por vários blocos interligados, pois é muito fácil desalinhar a sequência ou ângulo com base apenas na memória.
Notícias relacionadas
- Quantos moldes são necessários para um conjunto de molduras de portas?
- Sistema integrado de alimentação anti-ponte para extrusão de plástico reciclado
- Linha de produção de tubos de infiltração microporosa de espuma de borracha Yongte comissionada com sucesso para cliente indiano
- Vantagens dos tubos de irrigação de borracha versus tubos de irrigação tradicionais
- A Yongte pode fornecer serviço de projeto pronto para uso para planta de decks WPC?
- máquina plástica contínua reciclada 200x50mm da madeira serrada testada com sucesso
Deixe-me uma mensagem
Novos Produtos


Recomendações de notícias