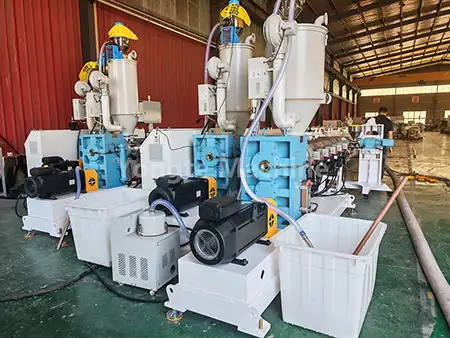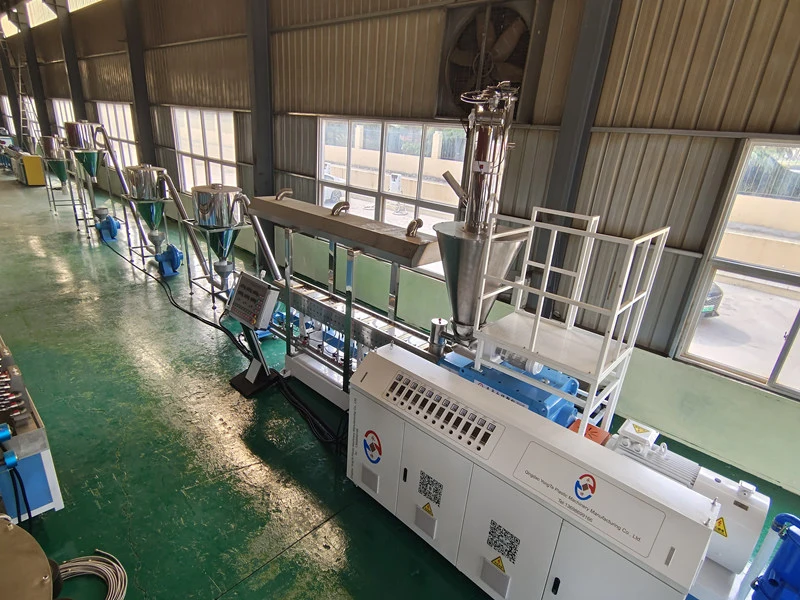

por que o tanque de vácuo e o tanque de pulverização são essenciais na linha de extrusão de tubos PE?
Na linha de extrusão de tubos PE, por que o tanque de água a vácuo e o tanque de água pulverizada são essenciais?
Linha de extrusão de tubo PE: funções do tanque de água a vácuo e do tanque de água pulverizada
Quando os tubos PE são extrudados da matriz, eles existem em um estado fundido e amolecido em alta temperatura, sem diâmetro externo fixo e circularidade; portanto, a moldagem e o resfriamento rápidos são essenciais para evitar que os tubos entrem em colapso, se deformem ou se desviem das tolerâncias dimensionais especificadas. O tanque de água a vácuo realiza o ajuste e modelagem do diâmetro, enquanto o tanque de água pulverizada continua o processo de resfriamento; os dois sistemas desempenham funções funcionais distintas.

1. Tanque de água a vácuo (tanque de diâmetro constante a vácuo, seção de modelagem do núcleo)
Função: “Sugar” o tubo PE flexível, fixar seu diâmetro externo e circularidade e, simultaneamente, realizar o resfriamento preliminar. Princípio: O tanque de água é preenchido com água e um vácuo é criado dentro do tanque, resultando em pressão negativa dentro do tanque; a parede externa do tubo é então pressionada firmemente contra a parede interna da luva de ajuste de diâmetro pela pressão atmosférica, o que expande à força o tubo PE fundido até seu diâmetro externo padrão, garantindo que o tubo mantenha sua circularidade sem achatamento.
· Imediatamente após sair da cabeça de roscar, o material do tubo está em alta temperatura e permanece macio; nesta fase, deve-se evitar o vazamento repentino e de grande volume de água fria, pois isso causaria um resfriamento rápido da superfície enquanto o interior permanece fundido, levando potencialmente a altas tensões internas, rachaduras e deformação da parede do tubo.
· A temperatura da água na câmara de vácuo é normalmente mantida entre 30–50 °C; a água morna é usada para modelar, dissipando gradativamente o calor.
· O bloqueio do diâmetro externo usando pressão negativa de vácuo é a estação mais crítica para garantir as tolerâncias dimensionais do material do tubo e evitar a ovalização.
· Simultaneamente, a película de água envolve a tubulação, proporcionando um resfriamento inicial que promove a formação de uma camada sólida de pele na superfície da tubulação; esta camada confere rigidez suficiente para evitar o colapso do tubo.
Na ausência de um tanque de água a vácuo, o tubo PE extrudado ficará macio e flácido, apresentará diâmetros externos inconsistentes e apresentará ovalização excessiva, impossibilitando o cumprimento das dimensões do padrão nacional.

2. Tanque de água de pulverização (tanque de água de resfriamento, seção de resfriamento traseira)
Função: Conseguir um resfriamento profundo e sustentado, levando todo o tubo a uma temperatura próxima à temperatura ambiente. Após a moldagem a vácuo, a parede externa do tubo já solidificou, mas a temperatura interna da parede do tubo permanece alta e a camada central permanece macia; conseqüentemente, o tubo ainda se deformará sob estresse mecânico. A câmara de pulverização utiliza névoa de água de alta pressão para pulverizar uniformemente a parede externa do tubo de todos os lados, dissipando continuamente o calor interno da parede do tubo:
· Pulverização zonada em vários estágios, com menor temperatura da água (temperatura ambiente);
· Aplicar spray uniforme de todos os lados para evitar dobramento do tubo causado pelo resfriamento unidirecional;
· Reduza gradualmente a temperatura geral do material do tubo até que toda a parede do tubo esteja totalmente endurecida e o tubo entre na máquina puxadora;
· Comparado ao resfriamento por imersão, o resfriamento por spray é menos propenso a causar a adesão de bolhas às paredes do tubo, proporciona um resfriamento mais uniforme e resulta em tensões internas mais baixas no material da tubulação.
Se apenas uma câmara de vácuo for usada e nenhuma câmara de pulverização estiver presente, a temperatura na região central do tubo será alta, fazendo com que o tubo se estique e se deforme sob forças de tração; após o corte, é propenso a ricochetear e dobrar.

resumir
Tanque de vácuo = principalmente para moldagem, com resfriamento suave: pressão negativa é aplicada à tubulação para garantir o diâmetro externo e a circularidade;
Tanque de água pulverizada = Principalmente para resfriamento, com estabilização auxiliar: resfrie totalmente e endureça os materiais da tubulação de fora para dentro para evitar deformações subsequentes.
Assim, estes dois processos são etapas chave sequenciais e funcionalmente complementares no processo de moldagem por extrusão de tubos PE; a ausência de qualquer um deles impossibilitaria a produção de tubos de PE que atendessem às especificações de precisão dimensional e desempenho mecânico exigidas. Consequentemente, ambos são componentes indispensáveis na configuração da linha de produção.
Notícias relacionadas
- Vantagens dos tubos de irrigação de borracha versus tubos de irrigação tradicionais
- A Yongte pode fornecer serviço de projeto pronto para uso para planta de decks WPC?
- máquina plástica contínua reciclada 200x50mm da madeira serrada testada com sucesso
- A máquina para fabricar colunas Yongte WPC com coextrusão foi testada com sucesso
- Como os resíduos de filme plástico podem ser usados para produzir produtos compostos de madeira-plástico (WPC)?
- Configuração de temperatura da máquina de extrusão WPC
Deixe-me uma mensagem