
A planta de produção de WPC causará poluição ambiental?
Relatório de Avaliação Ambiental da Planta de Produção WPC
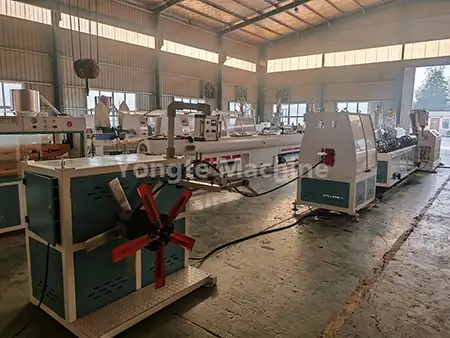
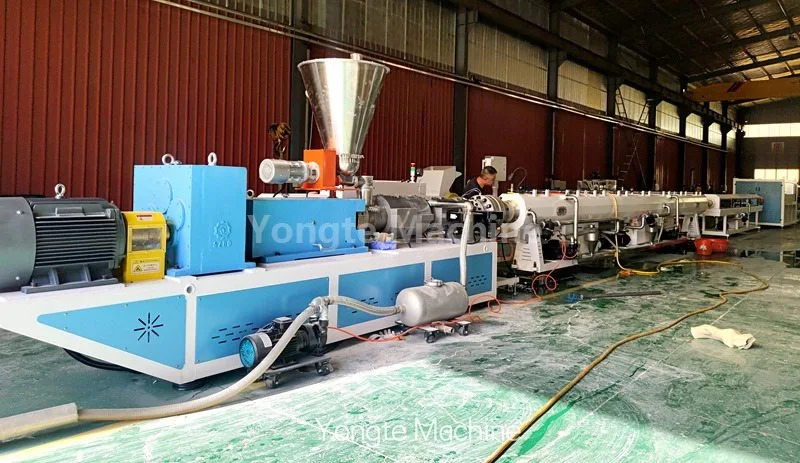
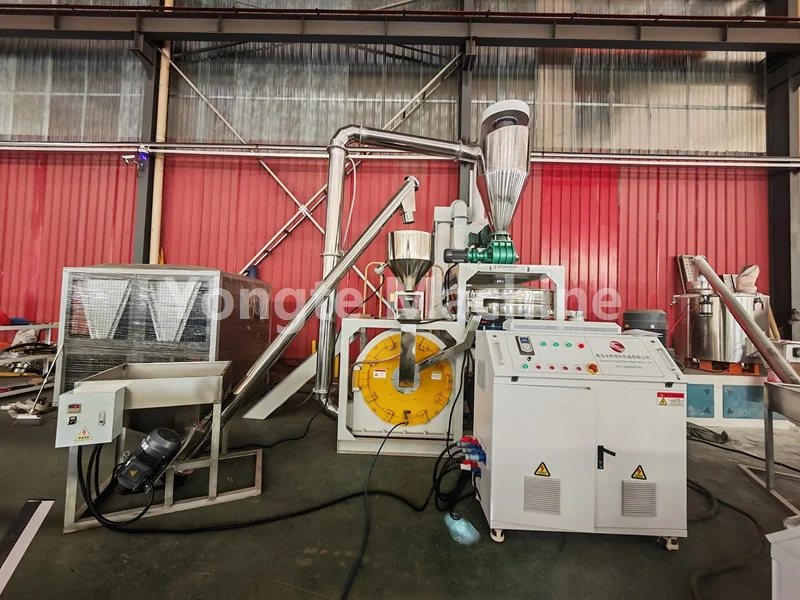
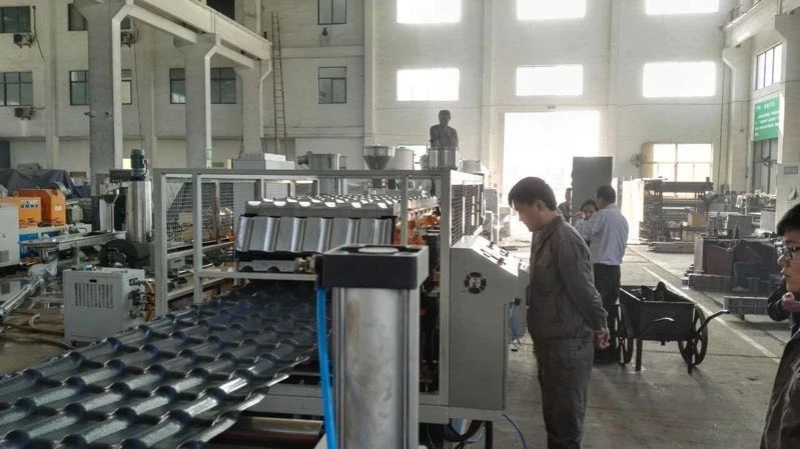
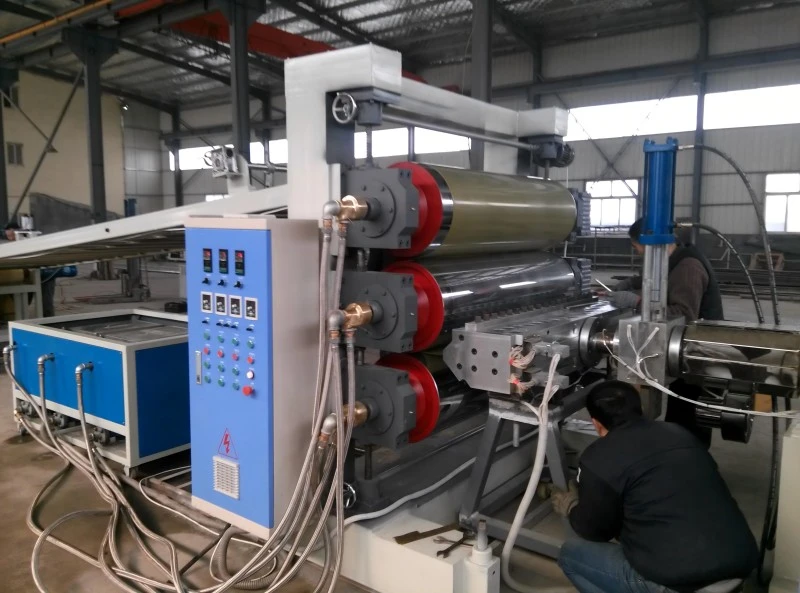
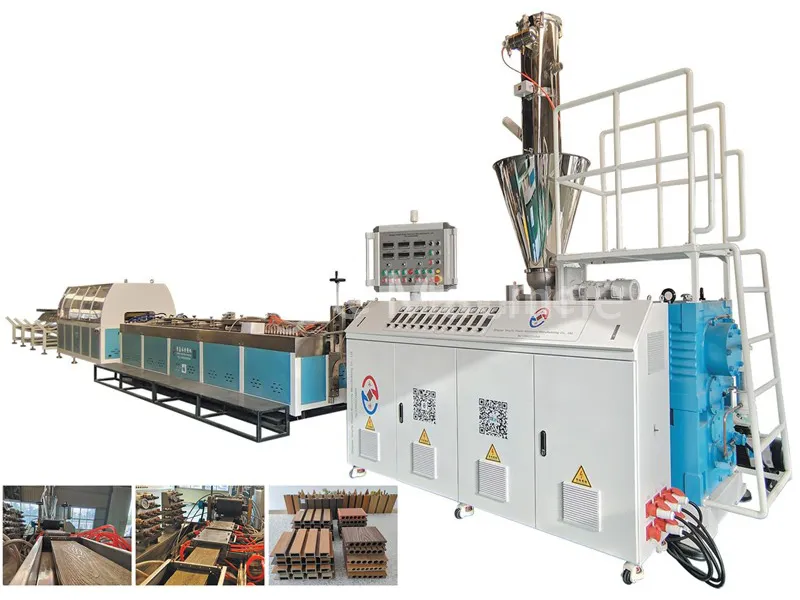
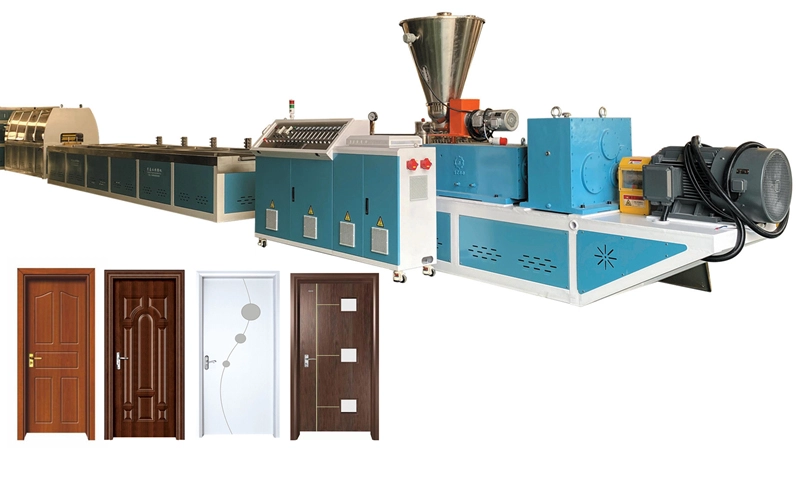
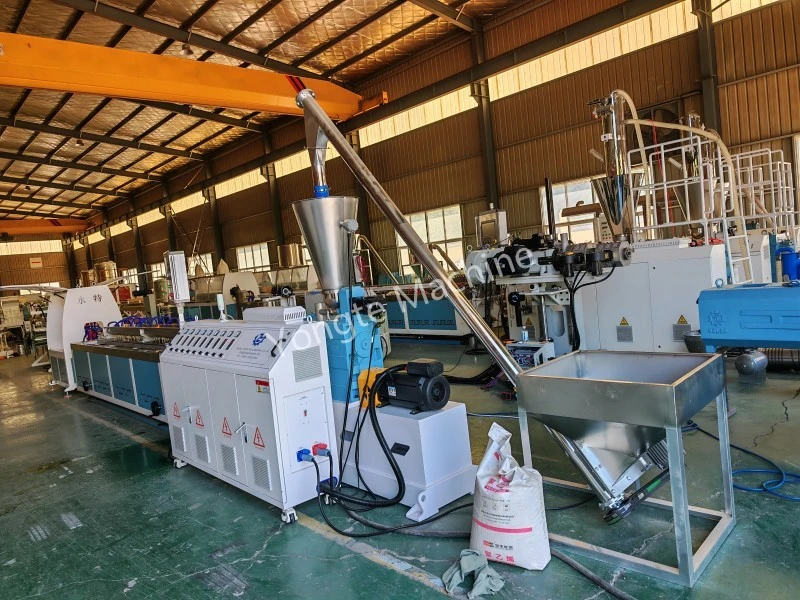
A planta de produção Yongte WPC (linha de produção de compostos de madeira e plástico) é um conjunto completo especializado de equipamentos de produção projetados para processar resíduos de plásticos e resíduos de fibras de madeira em produtos de madeira-plástico. Ele pode ser adaptado para atender aos requisitos de produção de produtos de madeira-plástico em diversas capacidades de produção e especificações de produto, abrangendo todo o fluxo de trabalho de processamento - desde o pré-tratamento de resíduos de plástico e resíduos de madeira até a mistura e granulação de materiais, moldagem por extrusão e polimento pós-tratamento - permitindo assim que as empresas de manufatura obtenham a reutilização de resíduos de plásticos com base em recursos. Este projeto apresenta riscos de poluição ambiental? Esta questão requer uma análise detalhada com base nas etapas de produção e emissão do projeto, bem como nas correspondentes medidas de prevenção e controle da poluição. Do ponto de vista do processo de produção, cada etapa – incluindo pré-tratamento da matéria-prima, granulação e moldagem por extrusão – pode gerar gases residuais, águas residuais, ruído e resíduos sólidos em graus variados. Se o promotor do projecto instalar instalações adequadas de controlo da poluição e implementar práticas de gestão operacional padronizadas, todos os tipos de poluentes poderão ser descarregados em conformidade com as normas regulamentares e não ocorrerão impactos adversos significativos no ambiente circundante. Por outro lado, se medidas eficazes de prevenção da poluição não forem implementadas, levando a emissões fugitivas em vários estágios, o projeto poderá causar certos graus de poluição nos ambientes atmosférico, aquático e acústico.
1. Visão geral do projeto e solução do produto
1.1 Tipos de produtos e cenários de aplicação
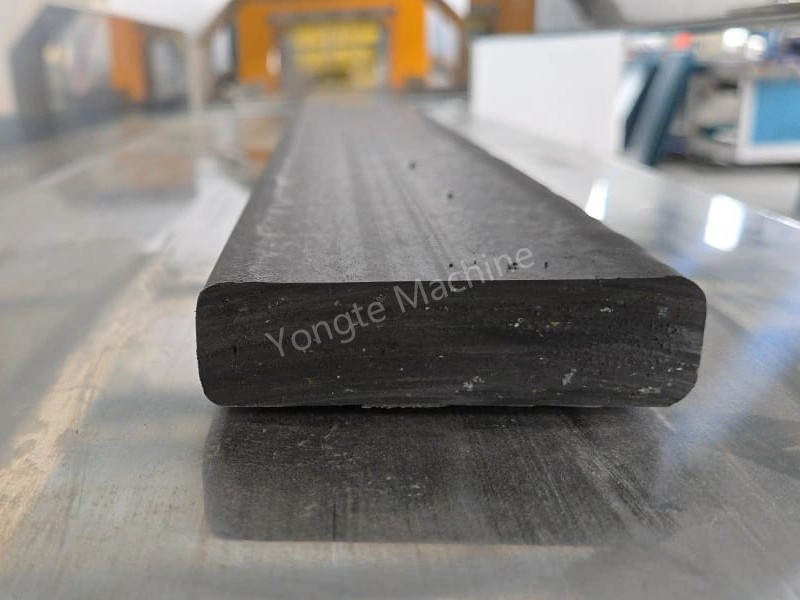
Este projeto envolve a produção de produtos compostos de polietileno-madeira e plástico (PE-WPC), incluindo principalmente uma variedade de séries de produtos, como pisos externos, grades paisagísticas, perfis de calçadas, painéis de parede internos e paletes de embalagem. Esses produtos utilizam polietileno de alta densidade (HDPE) como matriz, fibras vegetais agrícolas e florestais como matriz de enchimento e incorporam aditivos funcionais ecologicamente corretos para modificação. Classificados como produtos de materiais de construção ecológicos que aproveitam a utilização abrangente de recursos, eles são amplamente aplicados em paisagismo, projetos de engenharia municipal, decoração de interiores residenciais e embalagens logísticas.
O projeto emprega tecnologias de produção maduras com níveis de poluição controláveis; seu processo de fabricação não envolve reações químicas, consistindo apenas em mistura física, extrusão por fusão e processamento de moldagem, classificando-o como um projeto de produção industrial leve na categoria moldagem física.
1.2 Composição e Proporcionamento da Matéria Prima
A matéria-prima deste produto consiste em três componentes: PEAD (virgem + reciclado), fibras vegetais e aditivos funcionais ecologicamente corretos. Todas as matérias-primas e auxiliares estão livres de substâncias tóxicas ou perigosas, incluindo formaldeído, amianto, metais pesados e poluentes orgânicos persistentes. A composição e proporção (em massa) destas matérias-primas e auxiliares são as seguintes:
|
Componente |
MixingRatioRange |
explicar |
|
HDPE (pellets de PE virgem + reciclado) |
40%~60% |
a matéria-prima consiste em resíduos de PEAD (por exemplo, tambores plásticos, paletes) que foram submetidos a limpeza e remoção de impurezas; resíduos plásticos médicos e resíduos plásticos perigosos são proibidos. |
|
Pó de madeira/pó de bambu/pó de casca de arroz |
30%~50% |
Malha 40-80, seco, teor de umidade ≤ 3%, subprodutos agrícolas e florestais |
|
Aditivos |
2%~8% |
Agente de acoplamento, cera PE, ácido esteárico, antioxidante, estabilizador UV, corante, agente antimofo; livre de metais pesados, amianto e formaldeído |
1.3 Requisitos de Controle de Materiais Reciclados
Os pellets de HDPE reciclados utilizados neste projeto são provenientes exclusivamente de empresas licenciadas especializadas em materiais reciclados. Antes da entrada do material, é implementado um rigoroso protocolo de controle: verificação das qualificações do fornecedor e relatórios de testes dos lotes, seguida de separação magnética para remoção de ferro, peneiramento para eliminação de impurezas e lavagem secundária – garantindo a remoção completa de areia, impurezas metálicas e contaminantes residuais. A empresa mantém registros abrangentes que abrangem a aquisição, armazenamento, utilização e rastreabilidade de materiais reciclados e retém relatórios de testes para cada lote de matérias-primas. Este protocolo evita o uso de resíduos plásticos não conformes na produção, mitigando assim o risco de introdução de contaminantes na fonte.
2. Análise do fluxo do processo produtivo e das etapas geradoras de poluição
2.1 Fluxo completo do processo de produção
Pré-tratamento da matéria-prima → Mistura → Mistura térmica de alta velocidade → Pelotização de compósito madeira-plástico → Extrusão, fusão e plastificação → Modelagem do molde → Resfriamento cíclico a vácuo → Tração e endireitamento → Corte de comprimento fixo → Lixamento e polimento → Inspeção do produto acabado → Armazenamento do produto acabado
Nota Adicional: Todas as sobras de corte do projeto e produtos acabados não conformes são completamente triturados por equipamentos de britagem e depois reciclados no processo de dosagem. Dentro da fábrica, 100% desses materiais são reutilizados ciclicamente, sem descarte externo de resíduos, resultando em uma taxa de utilização de recursos excepcionalmente alta.
2.2 Descrição do Processo e Análise de Poluição para Cada Etapa
2.2.1 Processo de pré-tratamento de matéria-prima
A madeira residual é triturada e transformada em pó de fibra;
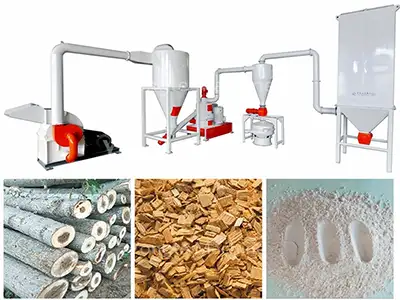
todos os pellets de HDPE reciclados são adquiridos de empresas licenciadas que possuem qualificações apropriadas para operação de recursos renováveis. Os poluentes gerados durante o processo incluem pó de madeira (difuso/controlado), ruído de operação de equipamentos e uma pequena quantidade de impurezas de resíduos sólidos provenientes da triagem.
2.2.2 Preparação de ingredientes e processo de mistura
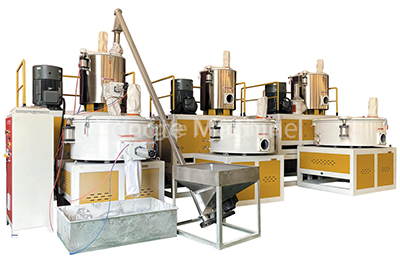
Proporcionar com precisão as matérias-primas de acordo com a formulação, seguida de operações de alimentação e mistura; a mistura térmica de alta velocidade utiliza aquecimento por autofricção para promover a mistura uniforme de aditivos com as matérias-primas. Os poluentes gerados durante este processo incluem: vestígios de poeira durante a alimentação, vestígios de hidrocarbonetos totais não metanos durante a mistura e ruído do equipamento.
2.2.3 Granulação composta madeira-plástica
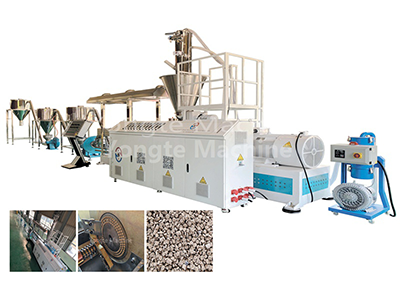
A mistura de madeira-plástico pré-tratada e misturada uniformemente é alimentada em um granulador de rosca dupla, onde passa por uma série de estágios de produção - aquecimento, fusão, mistura, extrusão, resfriamento de ar e britagem - para produzir pellets especializados de madeira-plástico uniformemente dispersos, fornecendo assim matéria-prima qualificada para o estágio subsequente de moldagem por extrusão. Neste processo, a temperatura é controlada abaixo da temperatura de decomposição do polietileno; ocorrem apenas fusão física e plastificação, sem ocorrência de reações químicas. As principais fontes de emissão nesta fase são: vestígios de poeira proveniente da alimentação do material, vestígios de hidrocarbonetos não metano gerados durante a fase de aquecimento e fusão do granulador e ruído mecânico proveniente da operação do equipamento. Todo o processo é conduzido em condições de sistema fechado, com apenas pequenas quantidades de vapor d'água escapando das portas de alimentação e descarga; um sistema dedicado de coleta de gás é instalado para capturar e tratar o vapor de água que escapa.
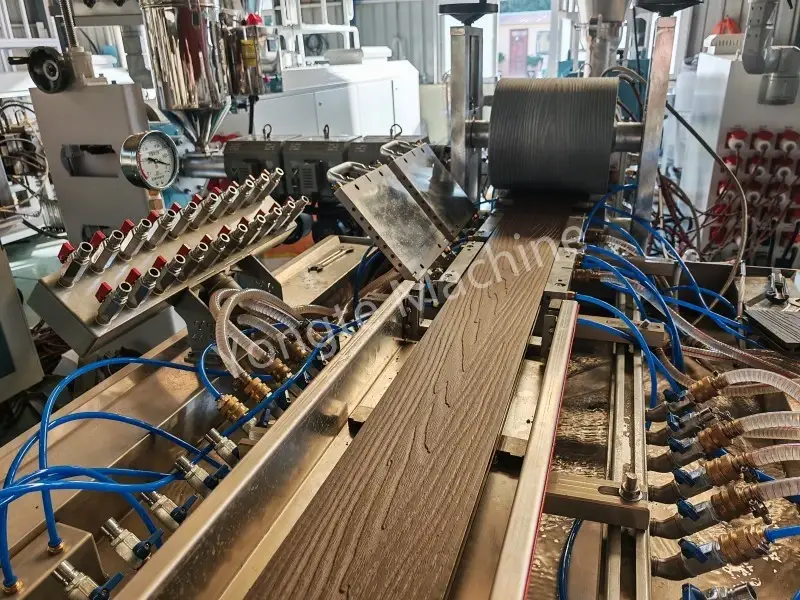
2.2.4 Processo de moldagem por extrusão
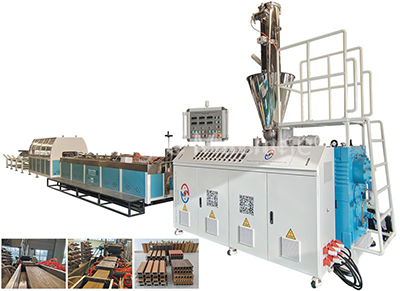
O material da mistura é alimentado na extrusora, onde sofre fusão e plastificação em baixa temperatura (160–190°C) sem sofrer reações de pirólise. Em seguida, ele é extrudado através de uma matriz personalizada, resfriado e moldado por meio de um sistema de circulação de água e, posteriormente, submetido a trefilação e corte para produzir perfis em branco que atendam aos requisitos de compósito especificados. Os resíduos de corte resultantes são coletados por um sistema fechado de vácuo e podem ser reciclados diretamente para a fabricação de produtos de madeira-plástico. A temperatura neste processo é controlada abaixo da temperatura de decomposição do polietileno; assim, ocorre apenas fusão física e plastificação, sem ocorrência de reações químicas. Consequentemente, as únicas fontes de emissão são: vestígios de hidrocarbonetos totais não metano gerados a partir da liberação térmica de aditivos durante a fase de fusão por extrusão; descarga insignificante de águas residuais do sistema de refrigeração por circulação de água, limitada apenas a pequenas perdas por evaporação; e ruído mecânico gerado pela operação do equipamento.
2.2.5 Processo de Polimento
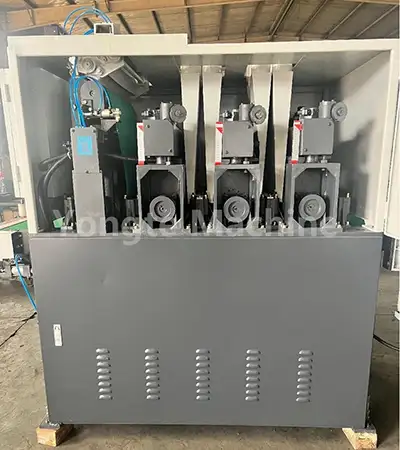
As superfícies dos perfis formados são lixadas e polidas para refinar a aparência do produto; os cavacos de lixa resultantes são coletados por um aspirador selado e podem ser reciclados diretamente para produzir compósitos de madeira-plástico. Os poluentes gerados durante esse processo incluem: uma pequena quantidade de poeira composta de madeira e plástico, ruído de equipamentos e restos de usinagem (todos totalmente reciclados e reutilizados).
2.2.6 Inspeção do processo de embalagem
São realizadas inspeções de aparência, dimensões e desempenho dos produtos acabados; os produtos conformes são embalados e armazenados, enquanto os produtos não conformes são triturados uniformemente para reutilização. Este processo praticamente não gera poluentes.
3. Resumo do processo geral de geração de poluição
3.1 Poluentes de gases de escape
G1: Material particulado (poeira) gerado durante a preparação do material, pré-tratamento da matéria-prima e processos de moagem;
G2: Total de hidrocarbonetos não metânicos (VOCs) gerados no processo de moldagem por extrusão;
G3: Vestígios de vapor de água e vestígios de gases residuais orgânicos durante a fase de processamento do compósito madeira-plástico.
3.2 Poluentes de águas residuais
W1: Água de resfriamento com recirculação a vácuo para modelagem de extrusão (principalmente devido à perda por evaporação; apenas uma pequena porção é periodicamente substituída e descarregada);
W2: Efluentes de limpeza de piso de oficina;
W3: Águas residuais domésticas provenientes de funcionários. As águas residuais industriais não contêm metais pesados ou altas concentrações de poluentes orgânicos e a qualidade da água é simples.
3.3 Poluentes sonoros
Consiste principalmente em ruído mecânico gerado pela operação de equipamentos como moinhos de pó de madeira, misturadores de alta velocidade, granuladores compostos, extrusoras, máquinas de corte, lixadeiras, trituradores, ventiladores e bombas de água.
3.4 resíduos sólidos
Resíduos sólidos gerais: impurezas provenientes de triagem de matérias-primas, sacos coletores de pó;
Resíduos sólidos perigosos: óleo de motor usado gerado na manutenção de equipamentos e carvão ativado usado proveniente do tratamento de gases residuais;
Resíduos residenciais: resíduos domésticos diários gerados pelos colaboradores;
Todas as sucatas de produção e produtos não conformes são totalmente reciclados dentro da fábrica e nenhum resíduo sólido industrial é descartado externamente.
4. Balanço de Materiais e Contabilidade de Poluentes
4.1 Pontos Chave do Balanço Material
Todo o processo produtivo deste projeto consiste exclusivamente no processamento físico, não resultando em perda ou desperdício de material. A entrada de matéria-prima é igual à saída do produto acabado mais a perda insignificante de gases residuais, mais a perda de impurezas de resíduos sólidos; todas as sobras são 100% recicladas, alcançando uma taxa abrangente de utilização de material de ≥99% e demonstrando um alto nível de desempenho de produção limpa.
4.2 Características de geração e emissão de poluentes
1、Gás residual: as fontes de emissão de poeira são altamente concentradas; estes podem ser tratados de forma eficaz através de coleta fechada combinada com filtração por saco. Os COV são produzidos em baixas concentrações, sem emissões malcheirosas ou tóxicas/perigosas; após tratamento por adsorção de carvão ativado ou oxidação catalítica, eles podem ser descarregados de forma estável em conformidade com os padrões regulatórios.
2、Águas Residuais: As águas residuais de produção têm uma vazão pequena, composição simples e uma alta taxa de reciclagem; não há descarga contínua de águas residuais. O esgoto doméstico é pré-tratado antes de ser conectado à rede municipal de esgoto.
3、Ruído: As fontes de ruído estão concentradas na oficina; após a aplicação de isolamento acústico de edifícios, redução de vibração de equipamentos e atenuação de distância, os níveis de ruído nos limites da planta atendem aos padrões de emissão.
4、Resíduos Sólidos: Todos os resíduos sólidos são separados, coletados e descartados de acordo com as normas regulamentadoras; os resíduos perigosos estão sujeitos a registro de todo o processo e são descartados por entidades licenciadas autorizadas, garantindo que não haja risco de descarte não autorizado ou descarte inadequado de resíduos sólidos.
5. Conclusões e Recomendações
5.1 Conclusões da Avaliação de Impacto Ambiental
Este projeto está em conformidade com as políticas industriais nacionais; a sua selecção de locais está alinhada com o planeamento regional; após a implementação das diversas medidas de prevenção e controlo da poluição propostas neste relatório, as emissões de todos os tipos de poluentes cumprirão consistentemente as normas aplicáveis; os riscos ambientais permanecem controláveis; e do ponto de vista da proteção ambiental, o projeto é viável.
5.2 Recomendações
1. O fornecimento de matérias-primas de PE reciclado é estritamente controlado; os relatórios de testes de matérias-primas são mantidos continuamente e o uso de resíduos plásticos não conformes na fábrica é estritamente proibido.
2. Melhorar a vedação hermética das oficinas de extrusão e mistura para garantir a coleta eficiente dos gases de escape e substituir regularmente o carvão ativado.
3. Realizar monitoramento ambiental regular e manter registros atualizados de proteção ambiental;
4. As alegações ambientais do produto e as declarações ambientais devem ser consistentes com relatórios de testes de terceiros; falsas alegações ambientais são estritamente proibidas.
Notícias relacionadas
- Vantagens dos tubos de irrigação de borracha versus tubos de irrigação tradicionais
- A Yongte pode fornecer serviço de projeto pronto para uso para planta de decks WPC?
- máquina plástica contínua reciclada 200x50mm da madeira serrada testada com sucesso
- A máquina para fabricar colunas Yongte WPC com coextrusão foi testada com sucesso
- Como os resíduos de filme plástico podem ser usados para produzir produtos compostos de madeira-plástico (WPC)?
- Configuração de temperatura da máquina de extrusão WPC
Deixe-me uma mensagem